宜兴建筑陶瓷深加工工艺详解:从切割磨边到倒角开槽的精度控制要点
工程瓷砖交付前,最让施工方头疼的往往不是砖体本身的质量,而是深加工环节的精度失控。切割崩边、磨边不均、倒角尺寸偏差,这些问题轻则影响观感,重则导致返工——而返工成本通常是材料成本的3倍以上。
在建筑陶瓷行业,深加工早已不是「切切磨磨」那么简单。尤其是大规格岩板、厚砖的普及,对加工设备的刚性、刀头的线速度、冷却水的流量控制都提出了全新要求。宜兴市祥金建筑陶瓷有限公司在生产实践中发现,加工精度每提升0.1mm,安装阶段的空鼓率就能下降约15%,这个数据值得同行重视。
切割与磨边:稳、准、冷是关键
切割环节的核心在于「稳」——桥切机导轨的平行度误差必须控制在0.05mm以内,否则切出的板材会出现肉眼难辨的喇叭口。磨边则讲究「准」,尤其是45度拼角工艺,磨头进给量需按陶瓷制品的实际硬度微调,过压会导致釉面崩裂,欠压则拼缝不严。宜兴市祥金建筑陶瓷有限公司的加工车间里,每台磨边机都配有激光校准仪,每批次抽检3片砖,用塞尺测量倒角均匀度,误差超过0.15mm立即停机调整。
另外,冷却水流量常被忽视,但它直接影响切割片寿命和切面光洁度。对于800×800mm以上的工程瓷砖,建议冷却水压不低于0.3MPa,流量控制在15-20L/min,这样才能有效带走刀头热量,防止微观裂纹。
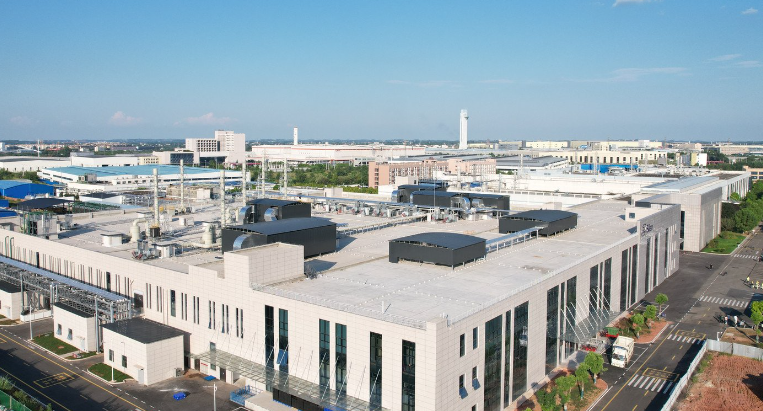
倒角与开槽:数据化的微操艺术
倒角加工最怕的是「一刀切」——不同厚度的砖,倒角角度和留边量必须单独设定。以常见的15mm厚家装陶瓷为例,45度倒角时,刀头倾角需微调至44.8度,留边0.8mm,这样才能保证拼角后尖角不脆、底边不露坯。开槽则更考验定位精度,无论是隐藏式灯带槽还是排水槽,槽深公差应控制在±0.2mm以内,否则卡扣件无法紧密贴合。
针对客户定制需求,我们建议在加工前先做试切打样。用同批次砖切出1:1样品,由设计师和施工方共同确认,这在异形加工中尤其重要。宜兴市祥金建筑陶瓷有限公司可为工程客户提供免费的试切服务,这也是瓷砖加工环节里最容易被忽略却最省成本的步骤。
选型指南:按场景匹配加工深度
- 工程瓷砖(大型公装):建议采用水刀切割+数控磨边,精度高且效率快,适合600×1200mm以上规格。
- 家装陶瓷(小批量多规格):优先选择红外线桥切机,性价比高,但需确保操作工有3年以上经验。
- 特殊造型(圆弧、异形):务必使用五轴水刀,仿形误差可控制在0.3mm内,普通设备极易崩瓷。
此外,加工后的防护处理同样重要——切割面必须涂刷防水剂,否则水分从边缘渗入坯体,冬季冻融后会出现细微裂纹。这一点在建材陶瓷应用中常被忽视,但却是影响耐久性的关键。
展望未来,建筑陶瓷的深加工将向数字化、柔性化方向演进。宜兴市祥金建筑陶瓷有限公司正尝试将加工参数与BIM模型对接,让每一片砖的加工数据直接来源于设计图纸,减少人工干预误差。可以预见,谁掌握了精度控制的底层逻辑,谁就能在高端瓷砖加工市场中占据主动。